


În arhitectura de bază a produselor electronice, pcb este ca un „centru nervos” de operare de precizie, iar performanța sa determină în mod direct stabilitatea și fiabilitatea produselor electronice. Ca o legătură de bază înprocesul de fabricare a pcb-ului, procesul de laminare își asumă responsabilitatea fuzionarii mai multor straturi de materiale într-o structură stabilă. Precizia procesului său nu afectează numai rezistența mecanică și performanța de izolație a pcb-ului, dar joacă, de asemenea, un rol decisiv în integritatea transmisiei semnalului. Mai jos, vom analiza întregul proces al tehnologiei de laminare PCB și vom dezvălui logica tehnică și punctele de control al calității din spatele acestuia.
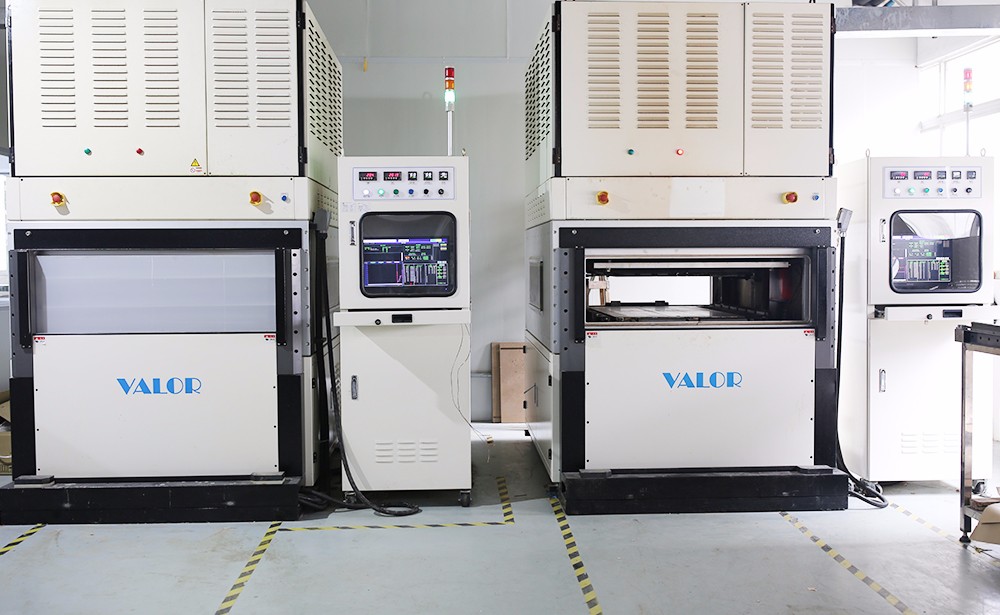
1, Pregătire precisă înainte de apăsare
(1) Selecția strictă și inspecția meticuloasă a materialelor
Fiind baza conexiunii electrice a plăcii de circuit imprimat, placa de miez interior trebuie să fie supusă unei prelucrari de precizie a producției de circuite interioare pentru a se asigura că eroarea de precizie a graficii circuitului este controlată în ± 5 μm. În etapa de inspecție a aspectului, echipamentele automate de inspecție optică sunt utilizate pentru a scana întreaga suprafață a plăcii de bază, concentrându-se pe verificarea scurtcircuitelor, circuitelor deschise și a defectelor orificiilor cu un diametru de 50 μ m. În același timp, un tester de microrezistență este utilizat pentru a testa 100% conductivitatea circuitului pentru a se asigura că performanța electrică a plăcii de bază respectă standardul.
Parametrii de performanță ai filmelor semi-întărite determină în mod direct calitatea lipirii interstraturilor. Pentru plăcile cu circuite imprimate de comunicații cu frecvență înaltă-, trebuie selectate cipuri semi-întărite cu pierderi reduse, cu o constantă dielectrică mai mică sau egală cu 3,0 și o pierdere dielectrică mai mică sau egală cu 0,002; Pentru scenarii de înaltă fiabilitate, cum ar fi electronicele auto, trebuie utilizate modele rezistente la temperaturi ridicate-cu o temperatură de tranziție sticloasă mai mare sau egală cu 170 de grade. În inspecția de depozitare a materialelor, activitatea de întărire a rășinii este detectată de testerul timpului de gel, iar abaterea timpului de gel trebuie controlată în ± 10%. În același timp, testerul de grosime este utilizat pentru a verifica la fața locului uniformitatea foii pentru a se asigura că toleranța de grosime este mai mică sau egală cu ± 5 μ m.
Alegerea foliei exterioare de cupru trebuie să corespundă cerințelor de proiectare a circuitului. Pentru scenarii de curent ridicat, cum ar fi modulele de putere, ar trebui să se acorde prioritate utilizării foliei de cupru cu ductilitate ridicată, cu o grosime de 70 μm, iar rezistența sa la exfoliere ar trebui să fie mai mare sau egală cu 1,5 N/mm; Pentru liniile de semnal de înaltă-frecvență, este recomandabil să utilizați folie de cupru cu profil ultra-de 18 μm pentru a reduce impactul efectului pielii. Rugozitatea suprafeței foliei de cupru trebuie controlată în intervalul 1,5-2,5 μm, iar eșantionarea lotului trebuie efectuată folosind un instrument de măsurare a rugozității pentru a elimina defectele de gravare cauzate de defectele de suprafață.
(2) Proiectare atentă și stivuire precisă a structurilor stratificate
Proiectarea stivuirii ar trebui să urmeze principiul compatibilității electromagnetice. Pentru plăcile de circuite imprimate de mare-viteză cu mai mult de 10 straturi, se utilizează de obicei o structură simetrică de „strat de semnal strat de putere strat de semnal”. Distanța dintre stratul de putere și strat este controlată la 50-100 μm pentru a forma un efect capacitiv strâns cuplat și pentru a reduce zgomotul de putere. În proiectarea găurilor oarbe, software-ul CAE este utilizat pentru analiza proiecției poziției găurilor pentru a se asigura că deviația găurilor oarbe adiacente este mai mică sau egală cu 50 μm, evitând defecțiunea conexiunii interstrat cauzată de nealiniere. Un caz tipic arată că utilizarea unei plăci de circuite DDR4 stivuite simetrice cu 6 straturi reduce pierderea de simulare a integrității semnalului cu 12% în comparație cu o structură asimetrică.
Operațiunea de stivuire se desfășoară într-o cameră curată Clasa 1000, iar operatorii trebuie să poarte mănuși și măști anti-statice pentru a evita influența poluanților umani. Folosind un sistem de aliniere vizuală pentru a localiza fiecare strat de material, precizia de aliniere a axei X/Y poate ajunge la ± 25 μm. În ceea ce privește materialele auxiliare, este selectată hârtie de izolare cu poliimidă rezistentă la temperatură înaltă-(rezistență la temperatură mai mare sau egală cu 260 de grade ), cu o toleranță a grosimii controlată în ± 2 μm. Materialul de amortizare folosește pâslă din fibră de sticlă cu o densitate de 0,3 g/cm³ pentru a echilibra distribuția presiunii. După finalizarea stivuirii, grosimea totală a materialului trebuie verificată prin metoda cântăririi, cu o eroare mai mică sau egală cu ± 3%.
2, Controlul precis al operațiunii de presare
(1) Reglarea fină a parametrilor echipamentului
Controlul temperaturii adoptă tehnologia de control al temperaturii în mai multe zone, iar diferența de temperatură a suprafeței plăcii de oțel presat este mai mică sau egală cu ± 1,5 grade. Luând ca exemplu un anumit material FR-4, curba sa de întărire este împărțită în trei etape: etapa de preîncălzire (60-120 grade, viteza de încălzire 3 grade / min), etapa de întărire (180 grade ± 2 grade, izolație timp de 90 de minute) și etapa post-întărire (răcire treptat până la sub 80 de grade). Monitorizarea în timp real a temperaturii centrale a plăcii cu ajutorul unui termometru cu infraroșu pentru a asigura o abatere mai mică sau egală cu ± 3 grade de la curba setată.
Reglarea presiunii adoptă un sistem hidraulic servo, iar gradientul de presiune este controlat în 5 psi/mm. Pentru o placă de circuit imprimat cu 8 straturi, presiunea inițială este setată la 150 psi. Când temperatura crește la 120 de grade (etapa de topire a rășinii), crește treptat presiunea la 400 psi, iar fluctuația presiunii în timpul etapei de menținere este mai mică sau egală cu ± 10 psi. Panourile cu suprafață mare (mai mare sau egală cu 400 mm × 500 mm) necesită activarea funcției de compensare a presiunii din zonă, care ajustează dinamic presiunea locală printr-o matrice a senzorului de presiune pentru a asigura o eroare de uniformitate a grosimii plăcii mai mică sau egală cu ± 5 μm.
Gestionarea timpului urmează principiul sinergiei tri-dimensionale al „timpul presiunii temperaturii”. Datele experimentale arată că, în condițiile de 180 de grade / 400 psi, este nevoie de 85-95 de minute pentru ca foaia semi-întărită să se întărească complet, iar sub 80 de minute, rezistența la exfoliere a stratului intermediar scade cu mai mult de 20%. Pentru procesul de folie groasă de cupru (mai mare sau egală cu 70 μm), timpul de păstrare trebuie prelungit cu 15-20 de minute pentru a se asigura că rășina umple complet zonele concave ale foliei de cupru.
(2) Monitorizarea în timp real a procesului de presare
În timpul etapei de încălzire, sistemul PLC înregistrează schimbările de temperatură în fiecare minut, iar o alarmă este declanșată automat când rata de încălzire depășește 5 grade/min. În această etapă, se pune accent pe observarea stării de topire a rășinii. În mod ideal, foaia semiîntărită începe să prezinte o stare de curgere în intervalul 90-110 grade. Dacă are loc o topire prematură (cum ar fi sub 80 de grade), mediul de depozitare a materialului trebuie verificat (umiditatea trebuie să fie mai mică sau egală cu 5% RH).
În timpul etapei de izolație și menținere a presiunii, un transmițător de presiune este utilizat pentru a monitoriza presiunea cilindrului în timp real. Când fluctuația presiunii depășește ± 15 psi, sistemul pornește automat pompa de compensare pentru corectarea presiunii. În același timp, datele de temperatură sunt înregistrate la fiecare 5 minute prin intermediul senzorilor de termocuplu instalați în interiorul plăcii de oțel, formând o curbă de temperatură timp pentru trasabilitatea și optimizarea procesului.
Etapa de răcire adoptă tehnologia de răcire în gradient, care mai întâi răcește în mod natural echipamentul la sub 120 de grade (viteză de răcire mai mică sau egală cu 5 grade/min), apoi îl transferă într-un tunel răcit cu aer-(viteza vântului 2-3m/s) pentru răcire la temperatura camerei. Pentru materialele cu TG mare (Tg mai mare sau egală cu 180 de grade), este necesară răcirea lentă peste 80 de grade timp de 30 de minute pentru a reduce acumularea de stres intern. După testare, acest proces poate reduce deformarea plăcii de circuit imprimat cu mai mult de 40%.
3, testare strictă și manipulare după compresie
(1) Inspecție atentă a defectelor de aspect
Inspecția vizuală adoptă iluminarea surselor de lumină cu mai multe unghiuri (temperatura de culoare 5000-6500K), iar personalul de inspecție trebuie să aibă mai mult de 2 ani de experiență și să fie capabil să identifice bule cu un diametru mai mare sau egal cu 0,3 mm și defecte de delaminare cu o lungime mai mare sau egală cu 1 mm. Pentru depășirea muchiei, se folosește un indicator de grosime cu laser pentru a detecta grosimea de preaplin, cu o cerință mai mică sau egală cu 0,1 mm pentru a evita afectarea preciziei de frezare ulterioară.
Examinare microscopică folosind un microscop optic de 50-200x, cu accent pe observarea situației de umplere cu rășină la conexiunea orificiului îngropat oarbă, care necesită un raport de goluri mai mic sau egal cu 5%. Pentru zonele de circuit cu densitate mare-, alinierea interstratului trebuie verificată prin analiza secțiunilor. Decalajul axei X/Y ar trebui să fie mai mică sau egală cu 50 μm, iar eroarea de uniformitate a grosimii rășinii pe axa Z ar trebui să fie mai mică sau egală cu ± 10%.
(2) Măsurarea precisă a dimensiunii și grosimii
Măsurarea dimensiunii adoptă un instrument de măsurare a imaginii pentru a scana automat pozițiile de lungime, lățime și deschidere ale plăcii, cu o precizie a coordonatelor de ± 10 μm. Pentru plăcile neregulate, potrivirea conturului este realizată prin importul de date CAD, cu toleranțe dimensionale controlate în ± 0,05 mm.
Detectarea grosimii folosește un micrometru pentru a măsura un total de 5 puncte la cele patru colțuri și centrul plăcii. Grosimea medie se abate de la valoarea de proiectare cu Mai puțin sau egal cu ± 3%, iar domeniul de grosime al fiecărui punct de măsurare este Mai mic sau egal cu 50 μ m. Pentru plăcile cu mai multe straturi, este necesară testarea ne{-distructivă a grosimii de cupru a fiecărui strat folosind un cadru de grosime cu raze X{-, cu o abatere a grosimii stratului interior de cupru mai mică sau egală cu ± 10% și o abatere a grosimii cuprului stratului exterior mai mică sau egală cu ± 5%.
(3) Repararea eficientă a defectelor și manipularea corectă a produselor
Repararea defectelor: Pentru bule cu o suprafață mai mică sau egală cu 5 mm², se utilizează tehnologia de reparare prin presare la cald cu vid (temperatura 180 grade, presiune 600 psi, timp 10 min). După reparație, este necesară verificarea re-slicing; Pentru microscurtcircuitele din circuit, echipamentele de microgravare cu laser (diametrul spotului mai mic sau egal cu 50 μ m) sunt utilizate pentru a îndepărta cu precizie punctul de scurtcircuit, iar după reparație, conductivitatea este confirmată printr-un test cu știfturi. Statisticile arată că rata de succes a reparațiilor cu defecțiuni minore poate ajunge la peste 90%, dar numărul de reparații este limitat la Mai puțin sau egal cu 2 ori.
Establish strict defect grading standards for scrapping, and determine scrapping for any of the following situations: ① interlayer separation area>100mm ²; ② Key signal network open circuit/short circuit; ③ Warping degree>1.5%; ④ Aperture deviation>± 100 μ m. Produsele vechi trebuie zdrobite, iar motivele casarii trebuie înregistrate prin intermediul sistemului ERP pentru a îmbunătăți trasabilitatea procesului.
Procesul de laminare a plăcilor de circuit imprimat este un proces complex de fabricație care integrează știința materialelor, transferul prin presare la cald și controlul de precizie. Punctele sale tehnice parcurg întregul lanț de „detecție și reparare a execuției de laminare a stratului de pregătire a materialului”. Prin selecția precisă a materialelor, planificarea științifică a stivuirii, controlul inteligent al echipamentului și inspecția strictă a calității, indicatorii de performanță comprehensivă ai plăcilor cu circuite imprimate pot fi îmbunătățiți în mod eficient.