


PCB-ul RO4350+FR4 cu jumătate de gaură metalizat cu presiune mixtă combină performanța excelentă a semnalului de-frecvență înaltă a RO4350 cu avantajul de cost al FR4, făcându-l o soluție generală rentabilă în domeniul comunicațiilor de înaltă-frecvență și al echipamentelor de detectare de precizie. Cu toate acestea, diferențele de proprietăți fizice dintre cele două substraturi combinate cu cerințele structurale speciale ale semigăurilor metalizate au adus patru dificultăți de fabricație de bază, care necesită progrese tehnologice vizate pentru a obține o producție stabilă în masă.

Provocarea lipirii interstraturilor: descoperire în compatibilitatea între două substraturi
Sistemul de rășină și coeficientul de dilatare termică al RO4350 și FR4 diferă semnificativ, iar fuziunea interfeței este slabă atunci când sunt amestecate direct. După răcirea la temperatură înaltă-, delaminarea și deformarea sunt predispuse să apară din cauza diferențelor de tensiune, care este sursa centrală și dificultatea procesului.
Optimizarea adaptării materialelor: abandonarea foii obișnuite FR4 semiîntărită și utilizarea foii adezive dedicate Rogers 2929, constanta sa dielectrică Dk=2.9, pierderea dielectrică tan δ<0.003, and interlayer peel strength can be improved by more than 57%.
Design tampon de strat de tranziție: Se adaugă un strat de tranziție compatibil între RO4350 și FR4 pentru a distribui treptat CTE în direcția Z, reducând diferența de CTE dintre cele două substraturi la 10% și absorbind stresul termic.
Structura de stivuire simetrică: Adoptând un design de stivuire oglindă cu stratul central PCB ca axă de simetrie, cum ar fi structura „RO4350B/PP/FR-4 × 6/PP/RO4350B”, stresul termic este anulat în mai multe straturi, reducând deformarea de la 1,2% la 0,5% după ciclul termic.
Controlul stabilității dimensionale: riscul de control al pierderii de precizie după fisurarea sub presiune mixtă
Ratele de contracție ale RO4350 și FR4 nu sunt sincronizate și, după răcirea cu presiune mixtă, ele sunt predispuse la întindere generală sau bombare locală, ceea ce duce la o deplasare a poziției semigăurii și afectând direct precizia ulterioară de aliniere a forajului.
Pretratarea precontracției: Tratamentul înainte de coacere se efectuează pe două substraturi înainte de amestecare și presare pentru a elibera în prealabil unele stresuri interne, reducând foarte mult diferența de contracție după amestecare și presare.
Proces de presare pas cu pas: Adoptând o curbă de încălzire în trepte segmentată, viteza de încălzire este redusă de la 3 grade/min convențional la 1,2 grade/min. Tensiunea este echilibrată și eliberată după 15-20 de minute de izolare pe platforma de 170 de grade pentru a evita concentrarea tensiunilor și deformarea dimensională.
Corecția planeității după amestecare: Adăugați pașii de detectare a planeității și corecție fizică după amestecare pentru a vă asigura că planeitatea foii care intră în etapa de procesare a semigăurii îndeplinește cerințele de precizie de ± 0,1 mm/100 mm.
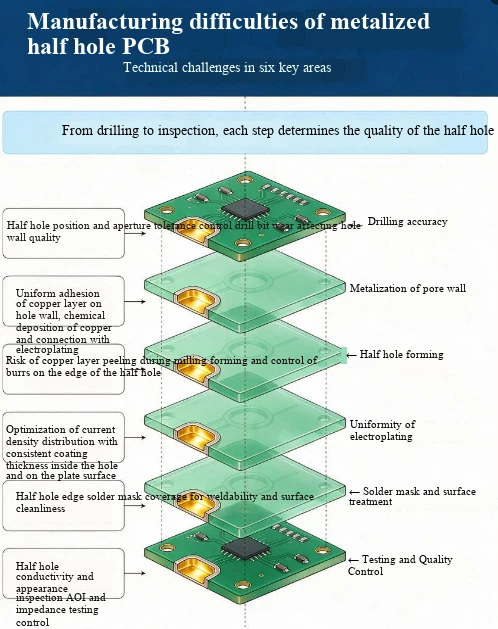
Dificultatea procesării pe jumătate de gaură: adaptarea procesului a substratului diferențiat
RO4350 are o duritate mai mare decât FR4 și există o diferență semnificativă în rezistența la coroziune și aderența metalului între cele două substraturi. Procesele uniforme convenționale sunt predispuse la probleme cum ar fi dimensiunea neuniformă a porilor, pereții aspru și acoperirea neuniformă.
Optimizarea parametrilor de găurire: Selectați un burghiu specializat din aliaj dur, care este compatibil cu două tipuri de duritate a substratului, reduceți viteza de găurire și tranziția lină la joncțiunea dintre RO4350 și FR4 și evitați pereții găurii aspri cauzați de schimbările bruște de forță asupra burghiului.
De foraj segmentat: Pe baza diferenței de toleranță chimică dintre cele două substraturi, concentrația agentului de foraj și timpul de tratament sunt ajustate în etape pentru a îndepărta complet forajele reziduale de pe suprafața RO4350 și pentru a evita coroziunea excesivă a substratului FR4.
Proces special de frezare: adoptând o cale de tăiere dublă în formă de V-, se adaugă o gaură de ghidare la marginea jumătății de gaură pentru a îndepărta în avans excesul de piele de cupru și se folosește o freză de tăiere pentru a optimiza viteza și viteza de cădere, reducând generarea de vârfuri de cupru de la sursă.
Garanția de fiabilitate a acoperirii: Îmbunătățirea integrității acoperirii la interfața de presiune mixtă
Golurile mici de la interfața de presiune mixtă pot duce cu ușurință la o penetrare insuficientă a soluției de placare, ceea ce duce la goluri de acoperire, aderență slabă și alte probleme. Utilizarea pe termen lung poate duce cu ușurință la coroziune sau un contact slab.
Activare specială a interfeței: Înainte de galvanizare, curățarea cu plasmă și tratamentul de activare sunt efectuate pe interfața de presiune mixtă pentru a îndepărta impuritățile reziduale și pentru a îmbunătăți fundația de aderență a acoperirii.
Proces de galvanizare cu impulsuri: galvanizarea cu impulsuri este utilizată în locul galvanizării DC convenționale pentru a îmbunătăți capacitatea de penetrare a soluției de placare în golurile interfeței, pentru a asigura o grosime uniformă a acoperirii pe peretele interior al semigăurii și pentru a stabiliza grosimea de cupru a găurii la 20 μ m sau mai mult.
Debavurare post-procesare: După ce se formează jumătatea de gaură, aceasta este supusă unui tratament alcalin de gravare și microgravare pentru a îndepărta complet bavurile reziduale de cupru, evitând probleme precum scurtcircuitele și lipirea virtuală în timpul sudării.